Pęknięcia gorące i porowatość spoin TIG/MIG w aluminium wyeliminowane! Zrobotyzowane zgrzewanie tarciowe z przemieszaniem (FSW) łączy stopy serii 6xxx i 7xxx w stanie stałym

Pęknięcia gorące i porowatość spoin TIG/MIG w aluminium wyeliminowane! Zrobotyzowane zgrzewanie tarciowe z przemieszaniem (FSW) łączy stopy serii 6xxx i 7xxx w stanie stałym
W produkcji płyt chłodzących cieczą (Cold Plates), wanien bateryjnych EV oraz wymienników ciepła ze stopów aluminium EN AW-6061 i 7075 klasyczne spawanie łukowe generuje nieszczelności na badaniach helowych. Zgrzewanie FSW likwiduje fazę ciekłą, zapewniając monolityczną strukturę krystaliczną.
Bariera fizykochemiczna spawania łukowego stopów aluminium
Dlaczego spawanie metodami MIG (131) oraz TIG (141) stopów aluminium utwardzanych wydzieleniowo (seria 6xxx z magnezem i krzemem oraz seria 7xxx z cynkiem i miedzią) przysparza technologom tylu problemów? Kluczową przyczyną jest drastyczny skok rozpuszczalności wodoru w aluminium w punkcie topnienia (660°C). W ciekłym jeziorku spawalniczym rozpuszcza się niemal 20-krotnie więcej wodoru niż w metalu zakrzepłym. Podczas gwałtownego stygnięcia spoiny gaz nie nadąża z ucieczką ku powierzchni i zostaje uwięziony w postaci sferycznych porów gazowych, które dyskwalifikują detal podczas próby szczelności ciśnieniowej.
Drugim zjawiskiem niszczącym spoinę są pęknięcia gorące (krystalizacyjne). Stopy serii 6061, 6082 czy 7075 posiadają szeroki zakres temperatur krzepnięcia, w którym na granicach ziaren utrzymuje się niskotopliwa warstewka eutektyki. Duży skurcz odlewniczy aluminium (ok. 6% objętościowo) rozrywa te płynne mostki, tworząc pęknięcia wzdłuż osi spoiny, a rozpuszczenie faz umacniających w strefie wpływu ciepła (SWC) obniża wytrzymałość złącza niemal o połowę względem materiału rodzimego.
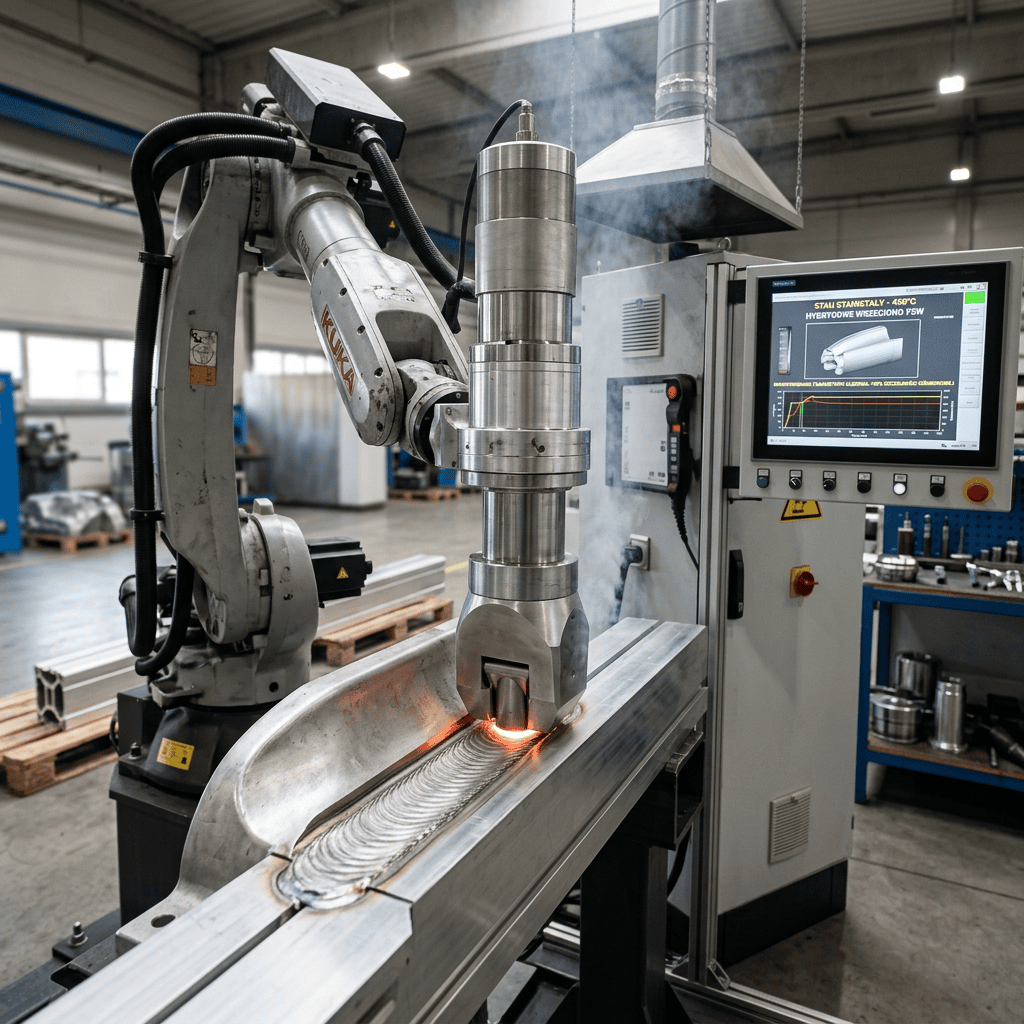
Wirujący z prędkością 1500–3000 obr./min trzpień z ramieniem oporowym (Shoulder) nagrzewa metal wyłącznie tarciem do ok. 75–80% temperatury topnienia. Metal nie przechodzi w stan ciekły – zero absorpcji wodoru i 0,0% porowatości.
Gwintowany trzpień (Pin) mechanicznie miesza uplastycznione aluminium pod naciskiem osiowym rzędu 8–15 kN. W jądrze zgrzeiny powstaje ultradrobnoziarnista, równosiowa struktura o ziarnie 10-krotnie mniejszym niż w odlewie.
Niższa temperatura procesu oraz brak skurczu krzepnięcia sprawiają, że cienkościenne płyty chłodzące (o długości 2000 mm) po wyjęciu z przyrządu FSW zachowują płaskość w tolerancji ±0,2 mm bez prostowania na prasach.
Proces FSW nie wymaga drutu spawalniczego, drogiego argonu/helu, fazowania krawędzi ani odciągów trującego ozonu i tlenków glinu. Narzędzie z węglika wolframu (WC-Co) wykonuje do 1500 metrów zgrzeiny.
// PORÓWNANIE WYTRZYMAŁOŚCI NA ROZCIĄGANIE (Rm) ZŁĄCZA STOPU EN AW-6082-T6
Zachowanie wytrzymałości w najcieńszym punkcie strefy wpływu ciepła (SWC) bez obróbki cieplnej po spawaniu:
Zrobotyzowane głowice hybrydowe i adaptacja centrów frezarskich CNC
Jeszcze kilka lat temu technologia FSW wymagała zakupu dedykowanych, gigantycznych maszyn bramowych za miliony euro, które mogły przejąć siłę docisku osiowego rzędu 15–25 kN. Obecnie przełom dokonał się na dwóch polach: po pierwsze, ciężkie roboty przegubowe (o udźwigu 300–600 kg) wyposażono w usztywnione kinematycznie przekładnie oraz systemy aktywnego pomiaru siły (Force Control) kompensujące ugięcie ramienia robota w czasie rzeczywistym. Po drugie, na rynku pojawiły się głowice FSW z chwytem HSK-A63 / SK40 i własnym czujnikiem tensometrycznym, które można wpiąć bezpośrednio do magazynu narzędzi standardowego 3- lub 5-osiowego centrum obróbczego CNC. Obrabiarka najpierw frezuje kanały wodne w płycie aluminiowej, a po wymianie narzędzia w 10 sekund zgrzewa pokrywę na gotowo w jednym zamocowaniu!
Kluczowi Dostawcy Systemów i Głowic FSW
Zrobotyzowane cele z robotami serii KR FORTEC wyposażone w hybrydowe wrzeciona FSW i aktywną kompensację ugięcia ścieżki 3D.
Kompaktowe głowice z telemetrią siły docisku i temperatury, przekształcające klasyczne frezarki CNC w maszyny do zgrzewania FSW.
Wysokowydajne systemy dwuwrzecionowe do jednoczesnego obustronnego zgrzewania podłóg bateryjnych i profili wagonów kolejowych.
| Wskaźnik Procesowy | Spawanie Łukowe MIG / TIG | Zgrzewanie Tarciowe FSW |
|---|---|---|
| Stan skupienia metalu w złączu | Stan ciekły (> 660°C – Pory gazowe i skurcz) | Stan stały uplastyczniony (450°C – 0,0% porów) |
| Spawalność stopów serii 2xxx i 7xxx | Niespawalne łukowo (Pęknięcia krystalizacyjne) | W pełni zgrzewalne bez pęknięć gorących |
| Materiały dodatkowe (Drut + Argon/Hel) | Stały koszt zakupu drutu i gazów osłonowych | 0 PLN (Brak drutu, brak gazu osłonowego) |
| Szczelność helowa układów chłodzenia | Wymaga napraw spawalniczych (3–8% przecieków) | 99,98% powtarzalnej szczelności w pierwszym przejściu |

Author: INTEGRATORPRZEMYSŁOWY.PL